En
O diâmetro da bitola do fio é uma daquelas medidas que parece simples em uma folha de especificações e causa discussões no chão de fábrica. O número do medidor impresso em um carretel, uma tabela de desenho ou uma folha de dados de terminal raramente informa o tamanho real em milímetros ou polegadas. Este guia conecta os pontos: o que AWG realmente significa, como o diâmetro muda de uma etapa de medição para a próxima, onde o padrão deixa de ser útil e como os fabricantes de cabos mantêm esse diâmetro sob controle, desde a haste de cobre até o condutor acabado.
O que o diâmetro da bitola do fio realmente mede
O medidor é um padrão. O diâmetro é um fato físico. O sistema American Wire Gauge, geralmente abreviado para AWG, define os diâmetros de fios redondos, sólidos, não ferrosos e eletricamente condutores. Quando alguém pergunta sobre o “diâmetro da bitola do fio”, normalmente deseja o tamanho físico por trás de um número de bitola específico, expresso em polegadas ou milímetros.
A primeira coisa a esclarecer é a que diâmetro você se refere. Um condutor sólido tem um diâmetro. Um condutor trançado tem dois: o diâmetro de cada fio individual e o diâmetro total do feixe completo. Um fio isolado acrescenta um terceiro: o diâmetro externo do produto acabado, incluindo isolamento, blindagem e capa. Esses valores podem diferir em vários milímetros, mesmo quando o número do medidor permanece o mesmo.
Nas compras e na produção, essa distinção é importante. Um condutor desencapado 22 AWG e um fio acabado 22 AWG não são intercambiáveis. Uma delas é uma dimensão de cobre; o outro é um cabo que deve caber em um terminal, um conduíte ou uma cavidade de conector.
Como os números AWG se transformam em diâmetros
AWG funciona em escala logarítmica. Cada etapa de três números de medida reduz aproximadamente pela metade a área da seção transversal, e cada etapa de seis números de medida reduz aproximadamente pela metade o diâmetro. Passar de um número maior para um número menor significa um fio mais grosso: 14 AWG é maior que 18 AWG e 4/0 AWG é muito maior que ambos.
O sistema possui dois pontos de ancoragem. 36 AWG é definido como 0,005 polegadas e 0000 AWG é definido como 0,4600 polegadas. Entre eles, a proporção entre tamanhos consecutivos é de cerca de 1,1229 em diâmetro e cerca de 1,261 em área. A relação pode ser escrita como:
Diâmetro em polegadas = 0,005 × 92 (36 - AWG) / 39
Depois de ter um diâmetro, a área segue a fórmula do círculo. É por isso que o mesmo gráfico de referência pode mostrar diâmetro, área mil circular e resistência por unidade de comprimento – são três visualizações da mesma geometria.
| AWG | Diâmetro (mm) | Diâmetro (pol.) | Uso típico |
|---|---|---|---|
| 0000 | 11.684 | 0.4600 | Alimentadores de grande potência |
| 2 | 6.544 | 0.2576 | Cabo de entrada de serviço |
| 6 | 4.115 | 0.1620 | Faixas e alimentadores |
| 10 | 2.588 | 0.1019 | Circuitos de 30 A |
| 12 | 2.053 | 0.0808 | Circuitos ramificados de 20 A |
| 14 | 1.628 | 0.0641 | Circuitos de iluminação 15 A |
| 18 | 1.024 | 0.0403 | Fio de controle e fixação |
| 22 | 0.6438 | 0.0253 | Eletrônica e sinais |
| 28 | 0.3200 | 0.0126 | Dados de baixa corrente |
| 36 | 0.1270 | 0.0050 | Instrumentação fina |
Por que o diâmetro é mais importante do que a etiqueta do medidor
Dois fios podem compartilhar o mesmo número de bitola e ainda assim se comportar de maneira diferente se seus diâmetros reais estiverem em extremidades opostas da faixa de tolerância. A resistência aumenta à medida que o diâmetro diminui, porque a resistência é inversamente proporcional à área da seção transversal. Um condutor ligeiramente menor ficará mais quente, diminuirá mais a tensão e consumirá mais energia a longo prazo.
O diâmetro também controla o ajuste. Terminais de crimpagem, conectores de deslocamento de isolamento, prensa-cabos e conduítes são todos projetados em torno de uma faixa de tamanho específica. Um fio que tem nominalmente 12 AWG, mas mede mais próximo de 13 AWG, pode passar em um teste de tração e ainda assim falhar em uma inspeção dimensional.
Para o fabricante de cabos, o problema continua a jusante. A matriz de extrusão que forma o isolamento deve corresponder ao diâmetro real do condutor e não à bitola nominal. Se o condutor ficar abaixo do tamanho, a parede de isolamento fica mais espessa do que o especificado; se ultrapassar o tamanho, a parede fica mais fina. De qualquer forma, o cabo acabado pode ficar fora de sua própria tolerância.
Fio trançado: mesma bitola, diâmetro diferente
Os condutores trançados complicam o quadro porque têm um diâmetro de fio e um diâmetro total. Um condutor trançado 12 AWG pode usar 19 fios de bitola menor ou 7 fios de bitola maior, e ambas as construções podem ser chamadas de 12 AWG. O diâmetro total do feixe acabado é maior que um condutor sólido da mesma bitola, enquanto a área total de cobre permanece próxima do valor nominal.
O tipo de construção também é importante. Os condutores agrupados são soltos e flexíveis. Condutores de fios concêntricos são mais ordenados. Condutores compactados e comprimidos são enrolados ou trefilados após torcer para reduzir o diâmetro total e criar uma superfície mais lisa. É por isso que dois cabos com etiquetas de bitola idênticas podem ter diâmetros externos visivelmente diferentes.
Como medir o diâmetro da bitola do fio com precisão
Para um condutor sólido nu, um micrômetro calibrado ainda é a ferramenta mais simples. Descasque o isolamento cuidadosamente, remova quaisquer cortes ou rebarbas e meça o condutor em três pontos espaçados ao longo de seu comprimento. Gire o fio entre as medições para capturar a ovalidade. Pegue a média e compare-a com o gráfico do medidor, em vez de confiar em uma única leitura.
Para fios finos abaixo de aproximadamente 30 AWG, um micrômetro manual pode esmagar o condutor ou fazer uma leitura inconsistente. Um comparador óptico ou um medidor de diâmetro a laser sem contato é a melhor escolha. Os medidores a laser também funcionam em fios móveis, o que os torna úteis para monitoramento em linha durante trefilação, recozimento e extrusão.
A temperatura e a tensão são mais importantes do que a maioria das pessoas espera. O cobre se expande com o calor, e um fio sob tensão pode parecer um pouco menor do que em repouso. Para inspeção de entrada, deixe a amostra estabilizar à temperatura ambiente e meça-a em estado relaxado.
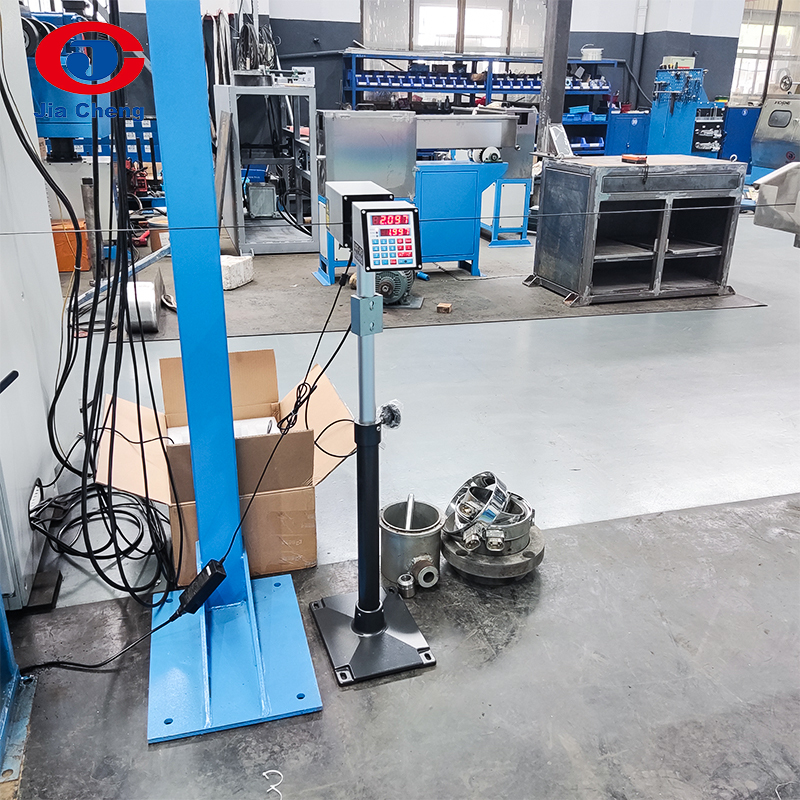 Medidor de diâmetro LGD-25 para medição de fios e cabos Útil para verificar diâmetros de fios e cabos após as etapas de trefilação, com faixa de 0,100 a 25,000 mm. Ver Produto →
Onde o diâmetro é criado: da haste ao medidor final
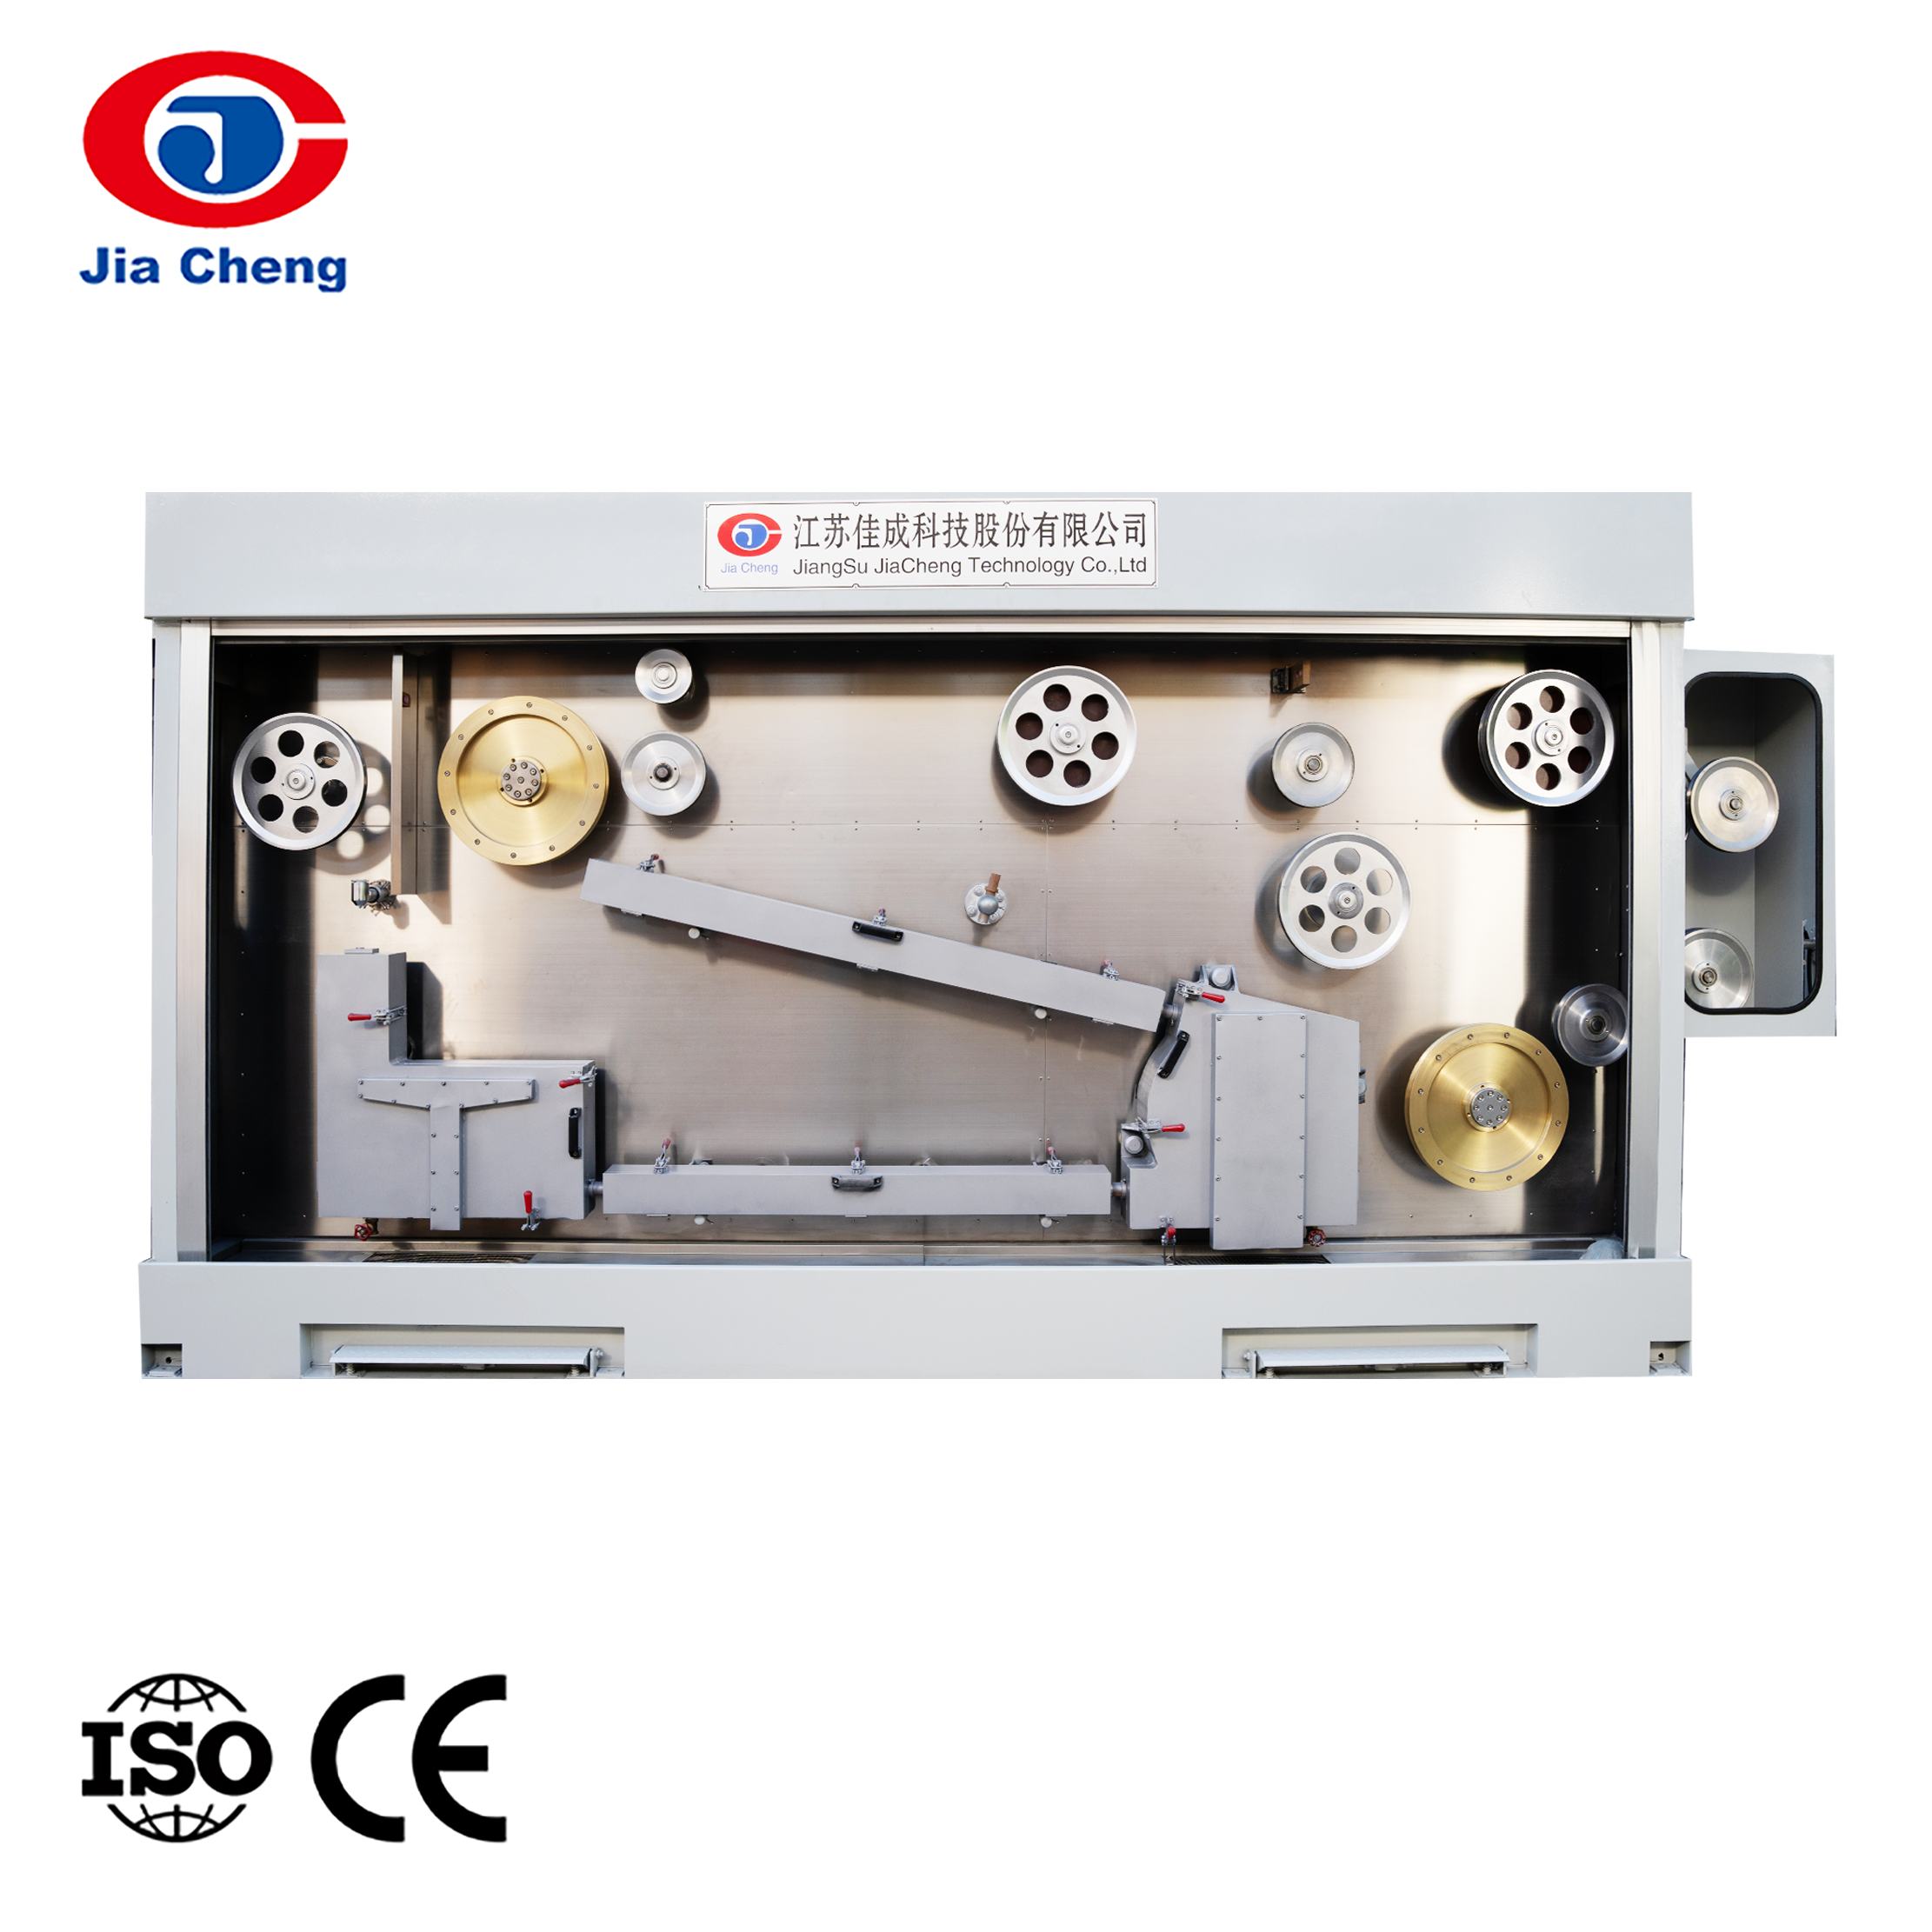
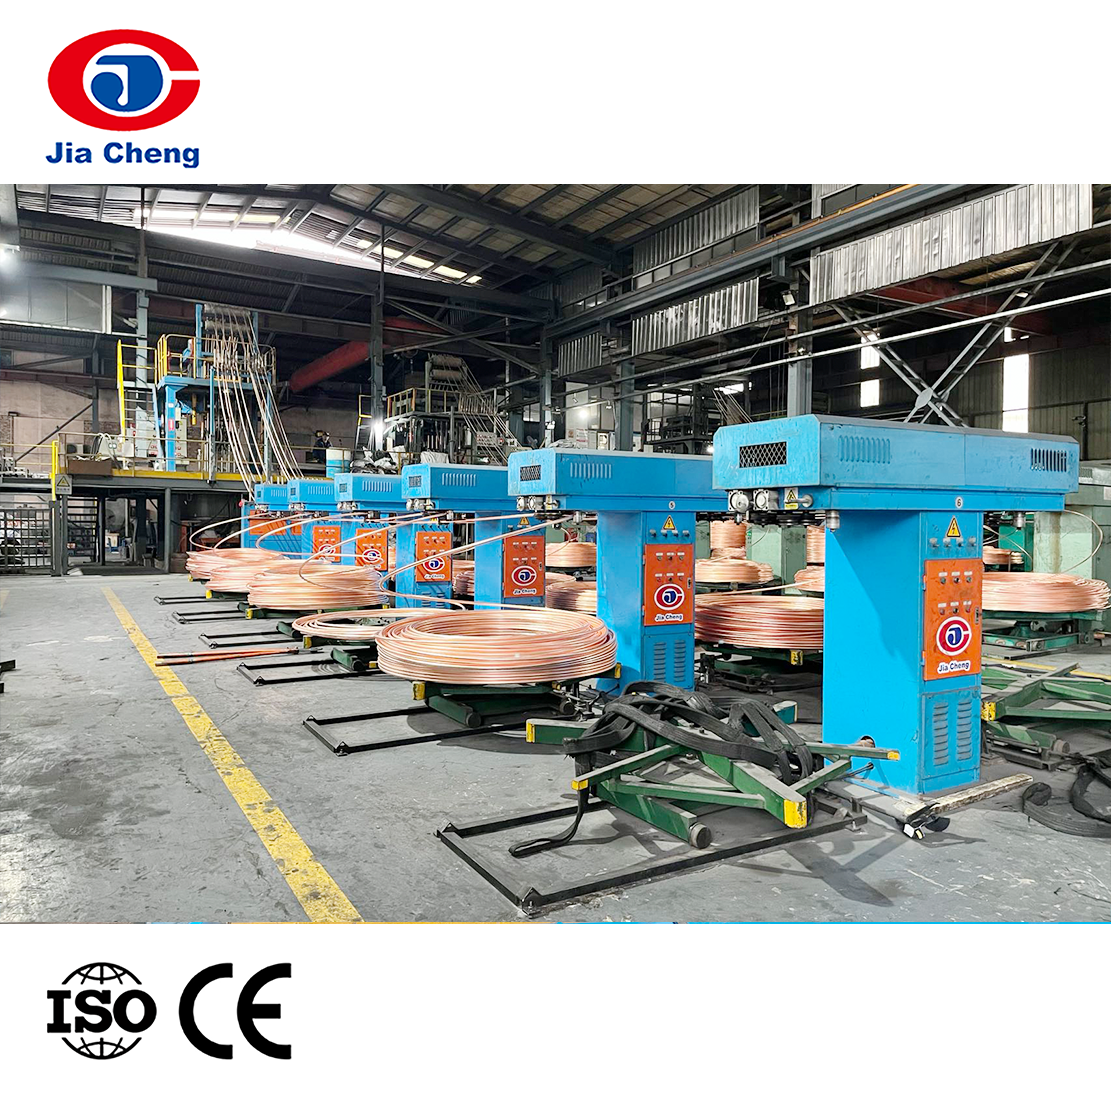
O diâmetro da bitola do fio não é definido por uma única máquina. É o resultado de uma sequência que começa com uma haste de cobre ou alumínio e termina com um condutor acabado. As máquinas de quebra de haste reduzem a haste de 8 mm até cerca de 3 mm ou 4 mm em algumas passagens. As máquinas de trefilação intermediária e fina continuam a redução através de matrizes progressivamente menores, e um recozimento em linha restaura a ductilidade que o trabalho a frio remove.
Cada matriz altera o diâmetro, portanto o desgaste da matriz, a qualidade do lubrificante e a velocidade do cabrestante aparecem na medição final. Uma matriz desgastada produz um condutor superdimensionado. Um cabrestante escorregadio ou um recozimento instável pode criar variação de diâmetro ao longo do comprimento de um carretel, o que é muito mais difícil de detectar do que um único ponto fora da tolerância.
Após a trefilação, o encordoamento e o agrupamento determinam o diâmetro total do feixe de condutores. A extrusão então adiciona camadas de isolamento e revestimento ao redor desse pacote. Em cada etapa, o diâmetro anterior torna-se o ponto de partida para o próximo processo, razão pela qual um pequeno erro no início da linha tende a aumentar em vez de desaparecer. Um barra de cobre para linha de produção de fio acabado é projetado como uma cadeia contínua exatamente por esse motivo.
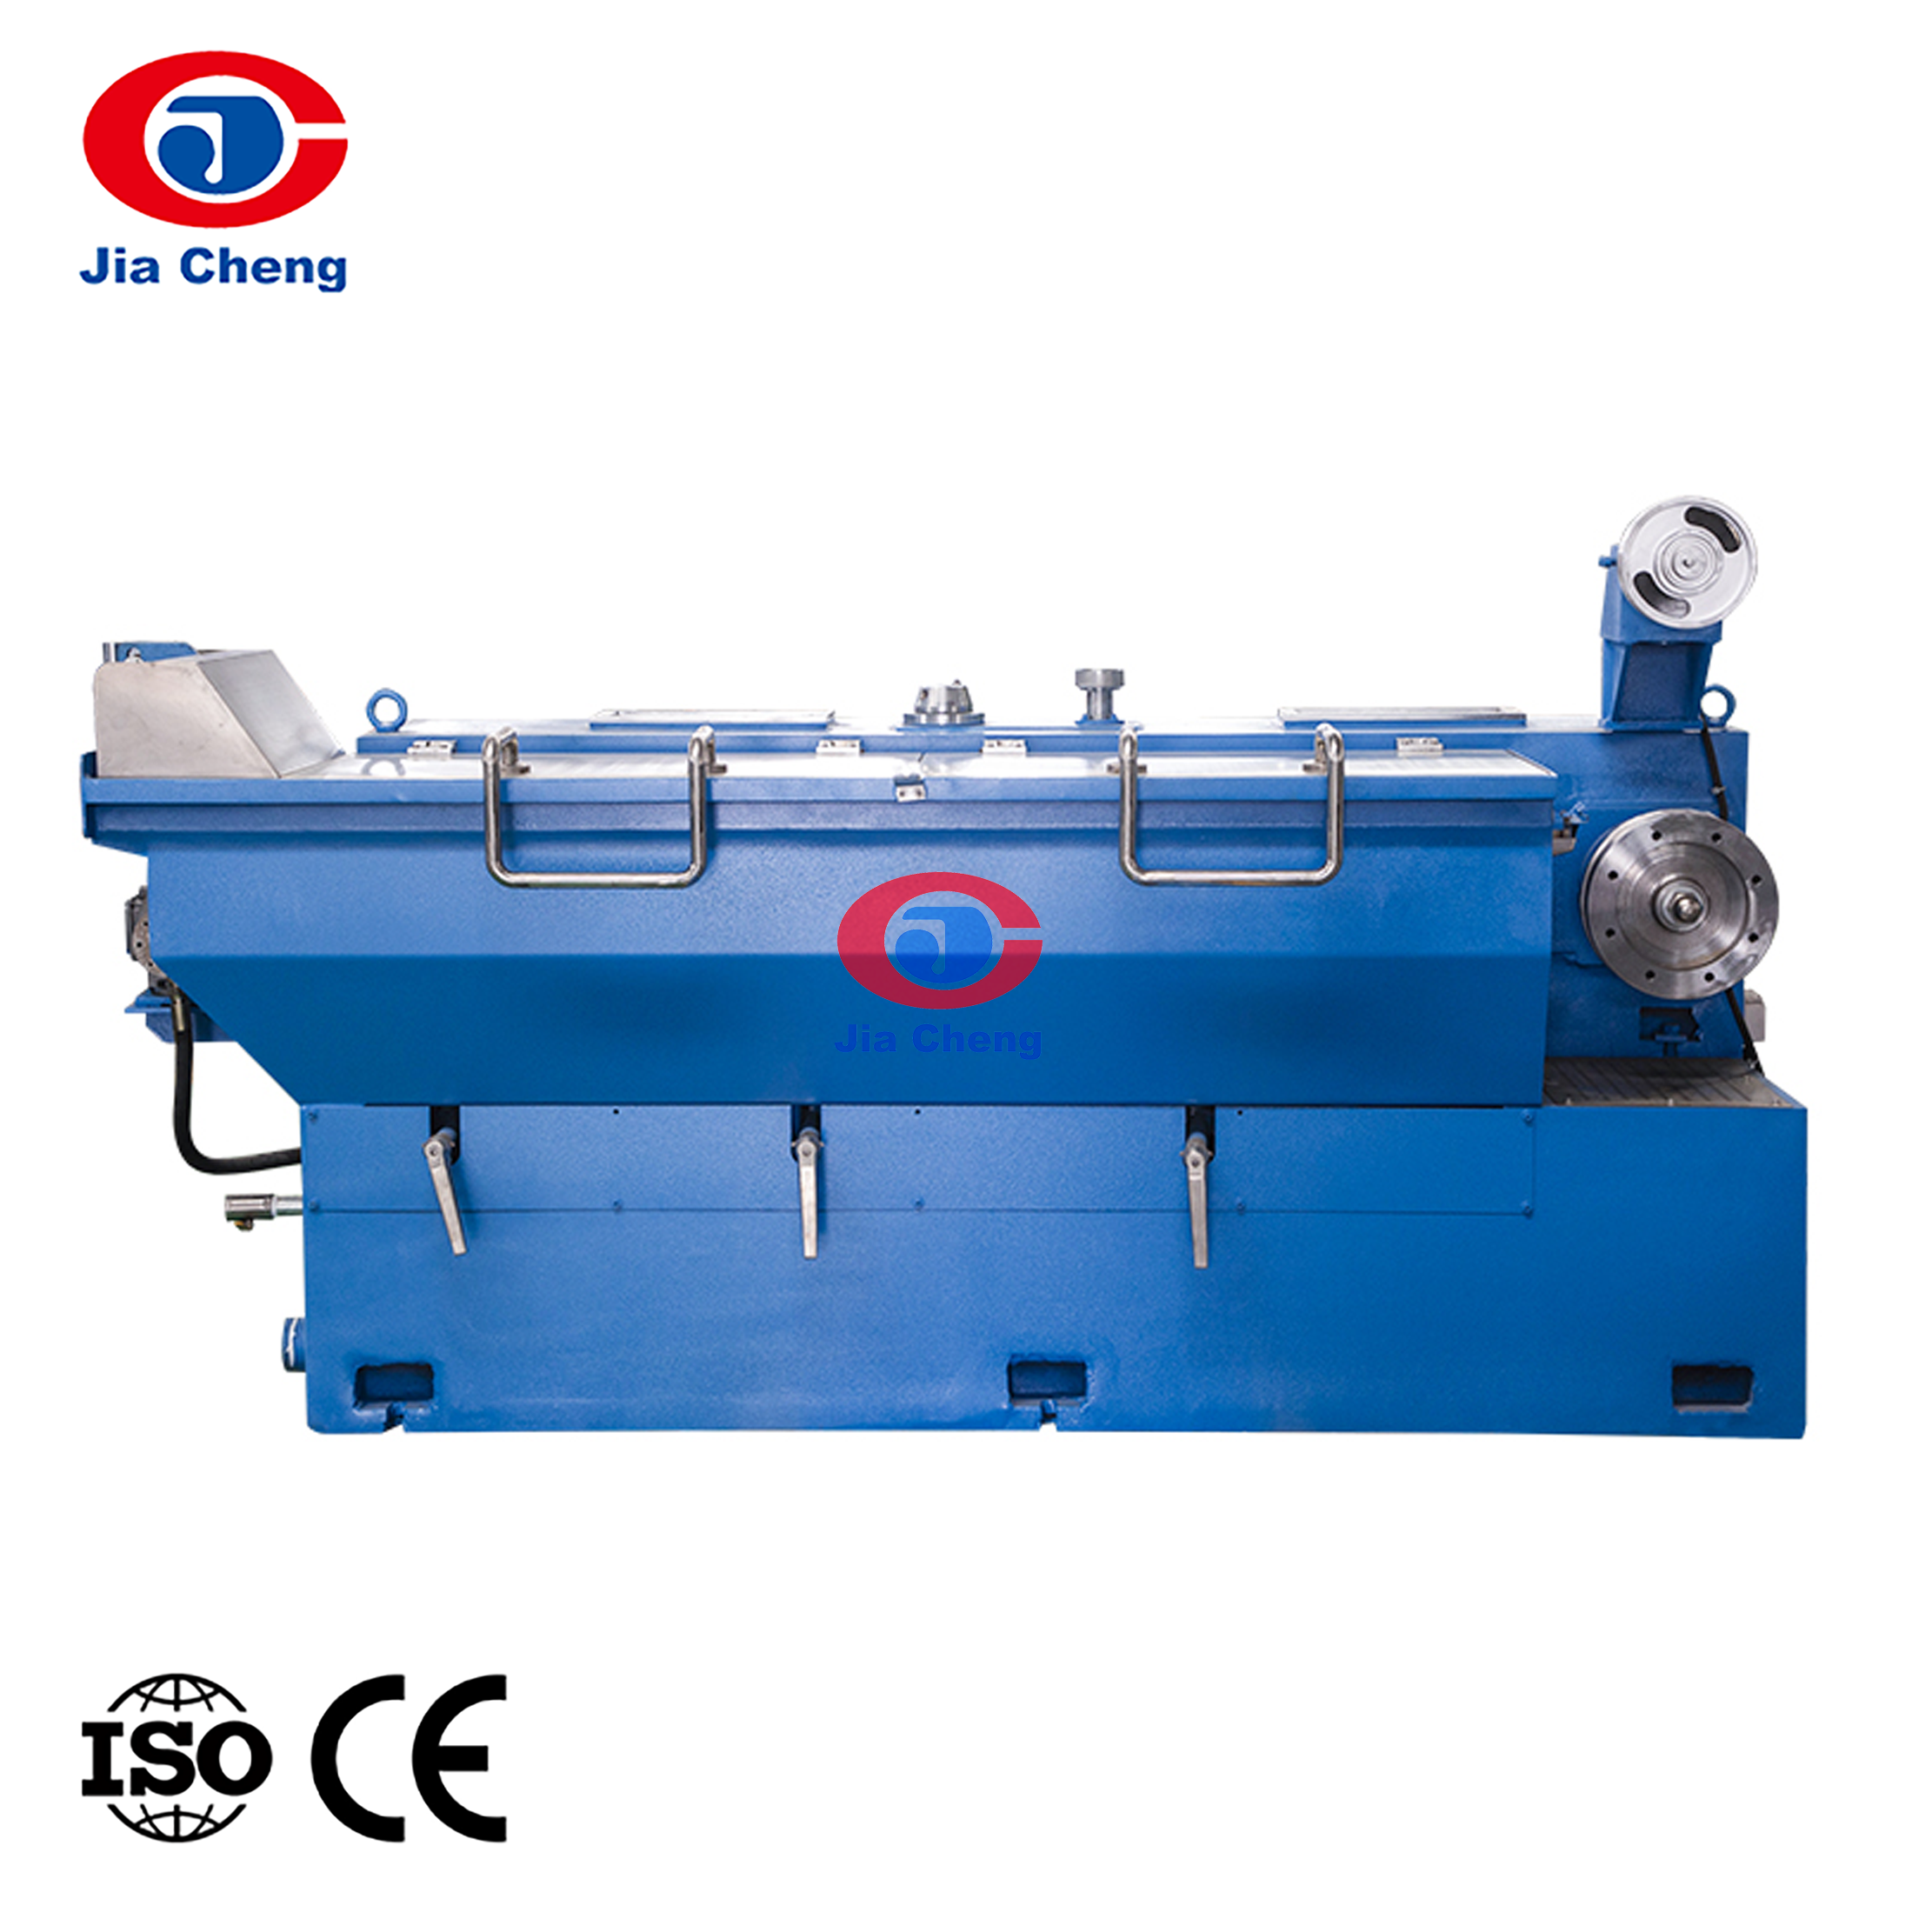
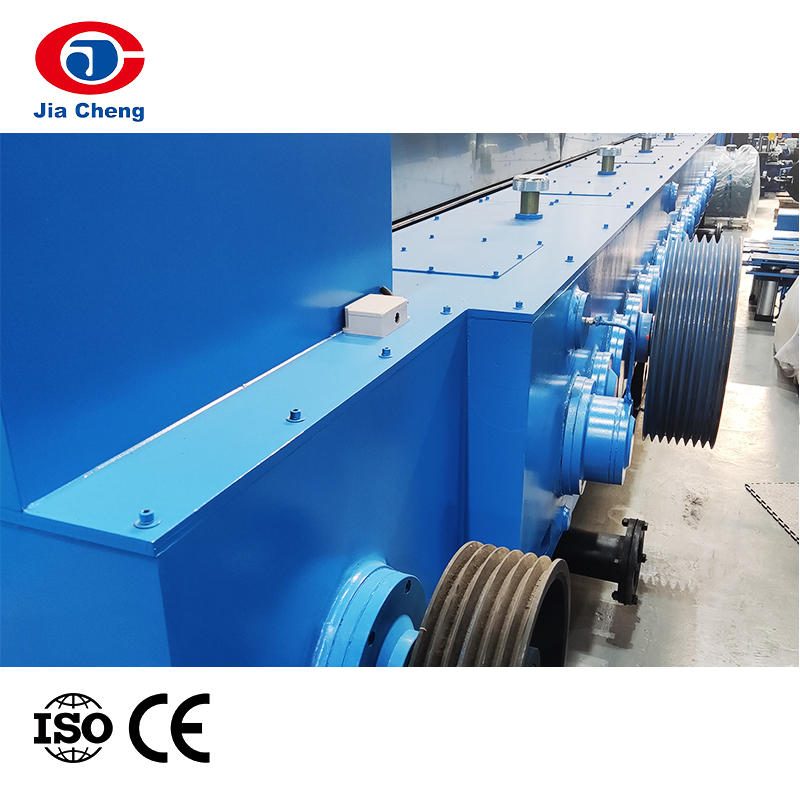 Máquina de decomposição de haste de cobre LHT450 para linhas de trefilagem Desenha barras de cobre de 8 mm até 1,2–4,0 mm em uma linha contínua com recozimento e enrolamento de bobina dupla. Ver Produto →
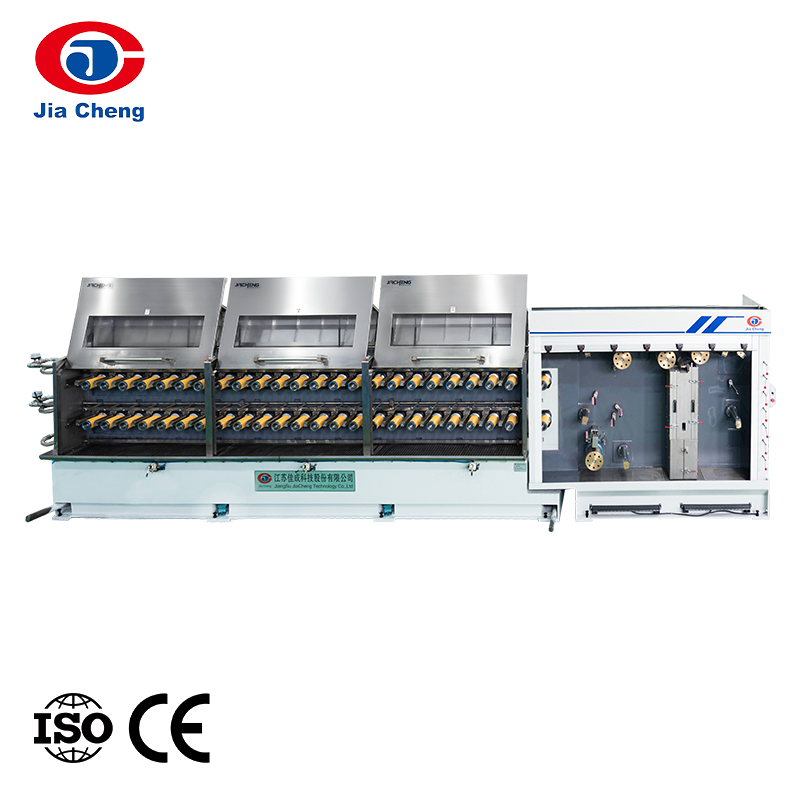
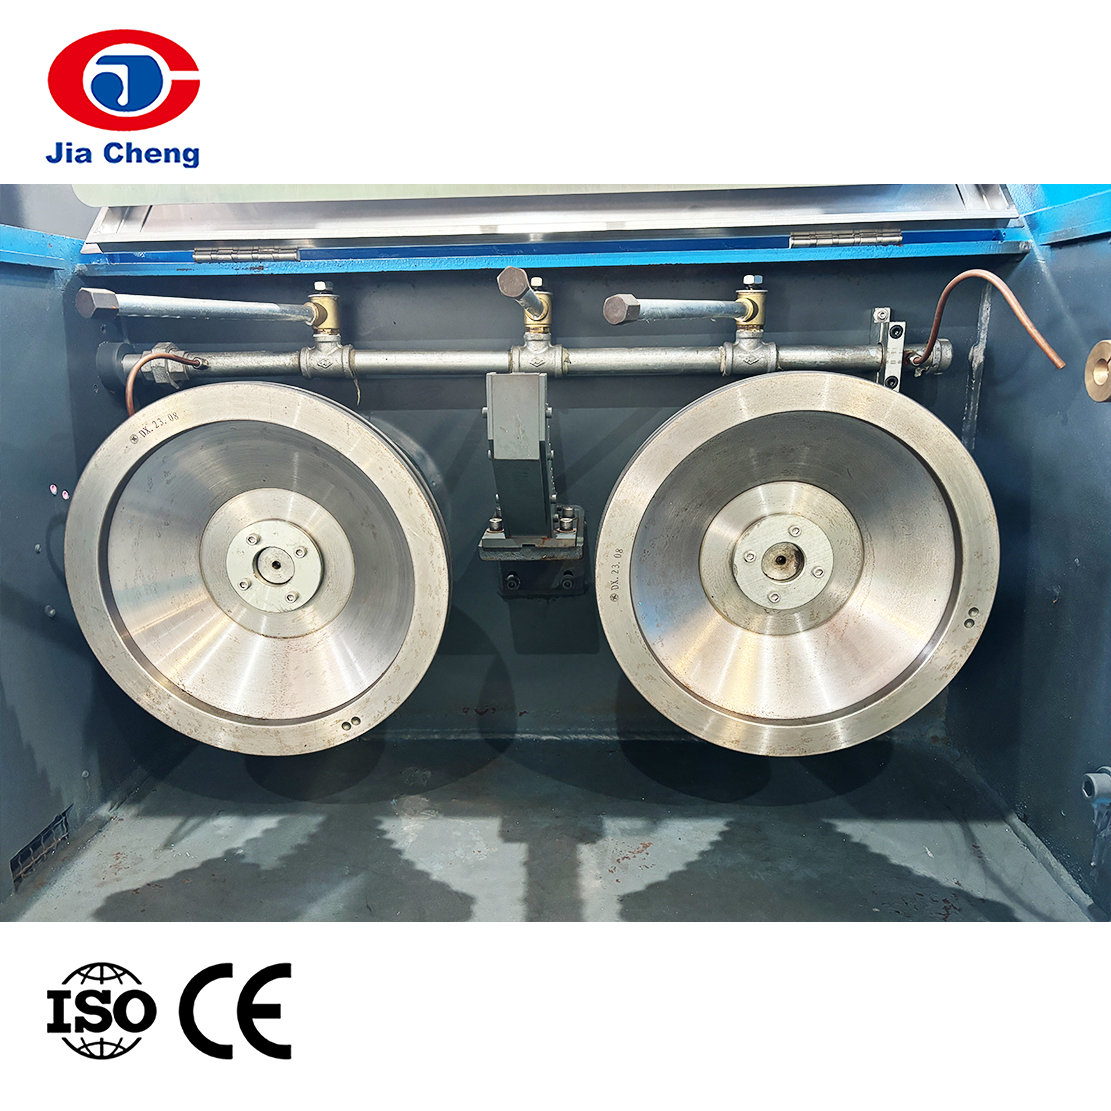 Máquina de trefilação de fio fino com recozimento em linha para fio de cobre Combina trefilação e recozimento em uma linha para fio de cobre, suportando dois fios e velocidades de até 1800 m/min. Ver Produto →
Se você está comparando equipamentos de desenho, nosso guia prático sobre como escolher uma trefiladeira de fio de cobre aborda as questões mais importantes: tamanho da haste de entrada, faixa de bitola acabada, número de fios, requisitos de recozimento e a tolerância que o processo posterior pode aceitar.
Erros comuns ao ler uma tabela de bitola de fios
- Confundir o diâmetro do condutor com o diâmetro total do cabo. O valor do gráfico geralmente se refere ao metal, não ao fio acabado.
- Sistemas de medição de mistura. Os medidores AWG, SWG e métricos usam escalas diferentes, e o mesmo número pode significar tamanhos muito diferentes.
- Aplicando valores de condutor sólido a fio trançado. O feixe de fios é normalmente um pouco maior que o diâmetro sólido equivalente.
- Arredondando muito cedo. Converter de polegadas para milímetros e depois arredondar pode tirar um condutor limítrofe da tolerância.
- Ignorando a faixa de tolerância. Um diâmetro nominal é uma meta, não uma garantia; o intervalo aceitável é o que realmente importa.
Uma breve lista de verificação antes de especificar ou fazer o pedido
- Decida se você precisa do diâmetro do condutor, do diâmetro do fio ou do diâmetro do cabo acabado.
- Confirme o sistema de medição e as unidades utilizadas pelo seu fornecedor ou padrão.
- Verifique a faixa de tolerância e não apenas o valor nominal.
- Para fio trançado, observe a contagem de fios, a bitola do fio e o tipo de construção.
- Verifique se o diâmetro especificado se ajusta ao terminal, conduíte ou conector que você planeja usar.
- Para tiragens de produção, confirme como o diâmetro será medido e com que frequência será registrado.
O diâmetro da bitola do fio é, em última análise, uma variável de fabricação, não apenas um número de referência. O gráfico fornece o alvo, mas as matrizes de desenho, as configurações de recozimento, a configuração de torção e as ferramentas de extrusão decidem se o fio realmente atinge esse alvo. Em Jiacheng, passamos anos construindo equipamentos para cada estágio dessa corrente, desde a quebra da haste e trefilação fina até o recozimento, torção, extrusão e testes. Se você estiver resolvendo um problema de diâmetro em sua linha, ficaremos felizes em conversar com você sobre o processo e ajudá-lo a encontrar o ponto de partida certo.